Рак попятится назад
Наука для здоровья: репортаж с нового предприятия «Росатома», где будут выпускать препараты для ядерной медицины
В Калужской области в конце августа в опытно-промышленную эксплуатацию запущены две первые технологические линии нового завода по производству радиофармацевтических лекарственных препаратов (РФЛП), который «Росатом» создает в соответствии с международными стандартами фармацевтики GMP (Good Manufacturing Practice). Рассказываем об этом уникальном производственном комплексе и о том, как его продукция будет помогать в диагностике и лечении опасных заболеваний.
Вчера, сегодня, завтра
В Калужской области исследования в сфере радиофармацевтики стартовали с середины 1960-х, точкой отсчета стал запуск исследовательского реактора ВВР-ц в филиале НИФХИ им. Л. Я. Карпова в 1964 году. Этот реактор, регулярно проходя модернизации, действует и в настоящее время. Начиная с конца 1970-х исследования сосредоточились на радиоизотопных соединениях, которые затем стали основой для диагностических и терапевтических РФЛП. С 1980-х годов было налажено серийное производство генераторов технеция-99m на основе молибдена. На текущий момент произведено более 50 тыс. генераторов технеция-99m, поставляемых в 170 клиник РФ. Запущена программа производства йода-131 благодаря тесному сотрудничеству с МРНЦ им. А. Ф. Цыба, налажен выпуск уникального препарата на основе самария-153 для обезболивания при костных метастазах. Накоплен более чем 40-летний опыт производства радиоизотопной продукции. На выпускаемые в Калужской области препараты действует шесть регистрационных удостоверений.
Юрий Лемехов
Технический директор АО «Росатом Наука» (управляющая компания Научного дивизиона госкорпорации «Росатом»):
— Задачей «Росатома» было как масштабирование выпуска освоенной продукции, так и расширение линейки, чтобы обеспечить доступ пациентов к наиболее востребованным радиофармпрепаратам. Для этого и было принято решение о строительстве завода радиофармпрепаратов на Калужской земле. Предприятие тесно связано с существующей в регионе инфраструктурой — реакторной и энергетической, — которая обеспечена высококвалифицированными кадрами. Новый завод — единое производственное здание площадью почти 35 тыс. м2, переменной этажности. На заводе будут созданы 16 производственных линий, способных обеспечить суммарную потребность до 60 тыс. Ки в год. Создается 250 высококвалифицированных рабочих мест. Кроме производства уже освоенных РФЛП, предстоит освоение новых препаратов по востребованной медиками линейке радиоизотопов: выпуск препаратов на основе актиния, лютеция и радия — продуктов, которые ранее «Росатом» серийно не производил.
Прямая речь
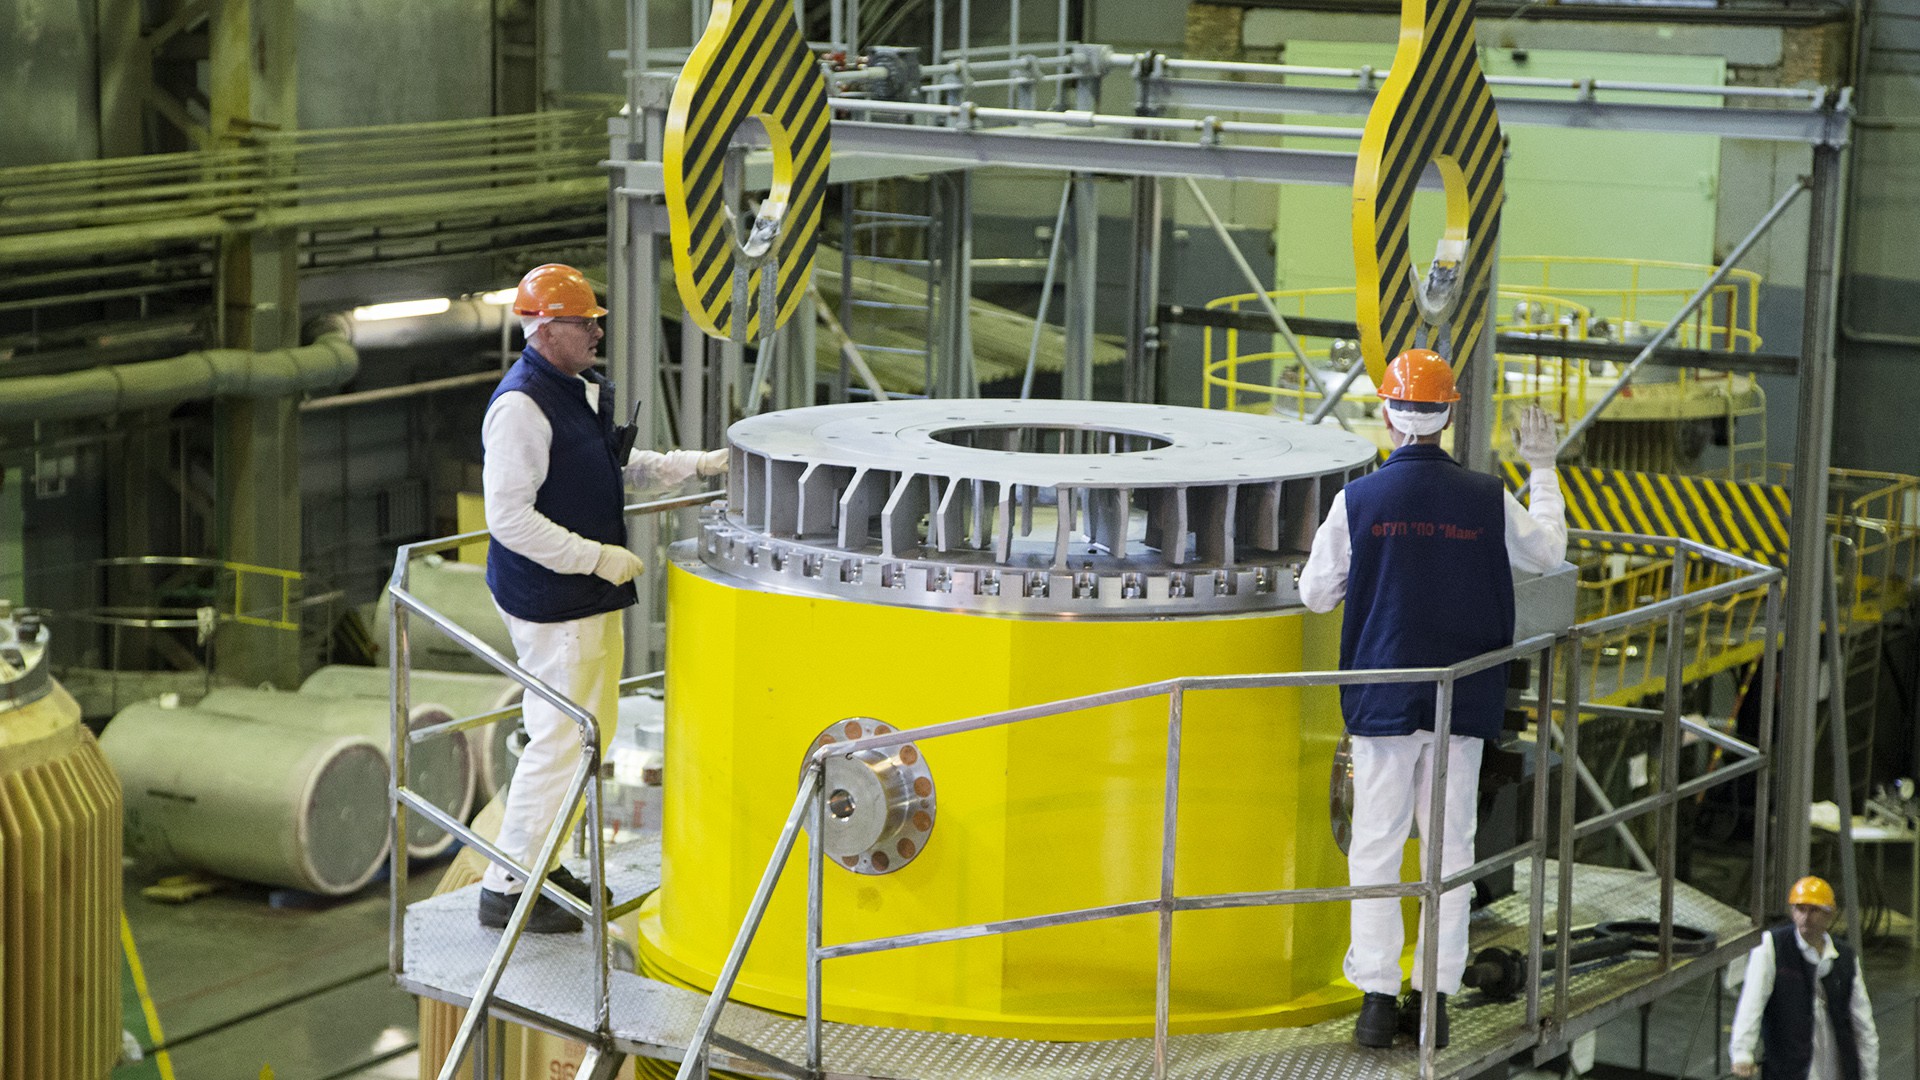
Новая страница в производстве РФЛП открывается вместе с новым заводом, который начинает работу в Калужской области. В настоящее время завершается строительство первой очереди производства, в режиме опытно-промышленной эксплуатации будут запущены пять технологических линий, для двух первых линий этот режим уже введен. Оборудование будет протестировано с нейтральными средами, к концу года намечен выпуск опытных партий. Они будут проходить независимое исследование в специализированных медицинских организациях.
В 2027 году планируется завершить строительство всего завода. Выход на проектную мощность запланирован на конец 2028 года, когда все 16 технологических линий начнут работу.
Стерильность с поправкой на дозу
Уникальность объекта в том, что на нем сошлись две строжайшие системы правил — одна по радиационной безопасности, известная «Росатому»; другая — требования к фармацевтическим производствам. Поэтому здание максимально насыщено инженерными системами и решениями, обеспечивающими и радиационную безопасность, и биологическую стерильность. Общий объем инженерных систем весьма значителен — речь идет о сотнях километров трубопроводов и воздуховодов. Регулятором (Минпромторгом) установлены жесткие требования по соблюдению GMP (Good Manufacturing Practice, «надлежащая производственная практика»). Это международный стандарт производства и контроля качества лекарственных средств. Он признан и в ЕАЭС, утвержден 77-м решением Совета Евразийской экономической комиссии в 2016 году.Документ, основанный на мировых стандартах GMP, периодически актуализируется, когда происходят обновления международного документа.
Требования надлежащей производственной практики предписывают организацию производства лекарственных препаратов в чистых помещениях. Это специально спроектированная среда, в которой под строгим контролем поддерживаются определенные параметры. Помещения обеспечены многоступенчатой очисткой приточного воздуха с установленной кратностью воздухообмена, необходимым количеством систем, обеспечивающих функционирование технологических линий (это обеспечение стерильности сжатого воздуха и газовых сред для работы оборудования, зонирование грязных и чистых зон). С начала 2027 года в ЕАЭС вступает в действие приложение № 1, которое ужесточает эти стандарты. Поскольку решение было ожидаемым, при разработке проектной документации и формировании требований к поставщикам оборудования его учли, и завод с момента начала эксплуатации будет соответствовать требованиям самой современной нормативной базы GMP по производству стерильной продукции.
Поскольку со стороны регулятора предъявляются требования относительно лабораторного входного, операционного и выходного контроля, все единицы лабораторного оборудования должны быть совместимы с радиационным фактором. Поставки такого оборудования завершаются, речь идет о спектрофотометрических системах, высокоэффективной жидкостной хроматографии и другом аналитическом оборудовании. Собирается единый комплекс, обеспечивающий все этапы контроля качества.
Особенность завода — наличие микробиологической лаборатории, позволяющей работать с радиационным фактором; ранее подобных в нашей стране не было. В лаборатории будут работать с образцами продукции, проводить оценку технологических компонентов, исследовать микробиологическую чистоту воздуха и рабочих сред. Микробиологическая лаборатория предусматривает работу с третьей и четвертой группами патогенности с возможностью выдачи заключений для продукции не только завода, но и других производителей.
Амбиции проекта шире, чем 16 технологических линий и 20 позиций продукции (линии могут производить не один, а несколько препаратов). «Росатом» ведет исследования по РФЛП на основе тория-227 и тербия-161. Медицинское сообщество тоже работает над расширением нозологий — показаний к применению: РФЛП, основанные на уже применяемых радиоизотопах, могут использоваться в других концентрациях и лекарственных формах, а также для расширенного спектра диагностических и терапевтических целей. В связи с этим на заводе предусмотрели создание собственной R&D-лаборатории и участка, где на широкой номенклатуре изотопов можно будет синтезировать значительный перечень экспериментальных РФЛП. Это обеспечит производство и возможность поставки препаратов в лечебные учреждения для доклинических и клинических исследований.
Раздвигая границы
«Росатом» является лидером и естественным монополистом в области поставки изотопов и по этой причине единственным системным игроком на рынке РФЛП, поскольку способен производить на своих предприятиях максимально широкий спектр изотопов. Для наработки изотопной продукции медицинского назначения используются исследовательские и энергетические реакторы, организована система, в рамках которой различные площадки страхуют друг друга в наработке радиоизотопов, обеспечивая необходимый для рынка объем.
При сооружении завода радиофармпрепаратов в первую очередь ориентировались на удовлетворение национальных потребностей. Производственная программа формировалась совместно с Минздравом, продукты завода включены в показатели нацпроекта «Здравоохранение». «Росатом» как лидер рынка заинтересован в поставках не только сырьевых радиоизотопов (они уже направляются в 50 стран), но и радиофармпрепаратов в страны ЕАЭС и БРИКС. Соответствующие договоренности на межправительственном уровне были достигнуты в 2024 году, и в настоящее время ведется работа по организации поставок. Таким образом, из Калужской области РФЛП будут поставляться и за рубеж.
Уже налажены устойчивые продажи генераторов технеция в Беларусь, выполнены первые поставки в Киргизию, прорабатывается расширение географии внутри ЕАЭС. После получения заводом сертификата GMP ЕАЭС предстоит выстроить договорные отношения с потребителями из дальнего зарубежья, пройти их инспекцию, и можно будет начать системные поставки. После завершения строительных работ и прохождения ряда процедур (сертификации, инспекций) откроется путь к всемирному масштабированию поставок.
Медицинское сообщество заинтересовано в расширении номенклатуры радиоизотопной продукции и расширении сферы применения для пациентов. Поэтому и перечень изотопов и созданных РФЛП будет расти. Наибольший потенциал просматривается у новых РФЛП на основе тербия-161. На данный момент есть публикации по расширению применения препарата на основе актиния-225. Препарат еще не зарегистрирован, но в ряде стран клинические исследования ведутся, и на калужском заводе рассматривается возможность производства препаратов на его основе, постановки на производство. Заметен и устойчивый спрос на продукты на основе меди-64 циклотронного производства. Но завод под Калугой больше ориентирован на изотопы, получаемые в ядерных реакторах.
Масштаб имеет значение
В основном радиофармпрепараты и в Российской Федерации, и в мире получают в радиофармаптеках — небольших производствах при онкологических центрах. В мире также прижилась технология распределенных сетей, где с большим количеством ручного труда производятся небольшие партии. Достоинства такого подхода — живая клиническая практика, возможность быстро реагировать на запросы врачей. Есть и недостатки: сложнее организовать контроль качества и радиационную безопасность, большие трудозатраты (и, соответственно, стоимость).
16
производственных линий будут созданы на заводе
Цифра
Поскольку потребности в РФЛП растут, а в линейках изотопов и препаратов определились устойчивые предпочтения, это создало условия для крупных производств с надлежащей культурой управления качеством и мерами безопасности для персонала. Создаваемый в Калужской области завод — один из крупнейших в мире. По сути, в этом проекте консолидированы поставки радиоизотопов от разных предприятий «Росатома» и создана единая GMP-зона, которая обеспечит выпуск продукции при полном контроле. На линиях нового завода в смену можно будет выпускать от 100 до 200 флаконов в зависимости от номенклатуры продукции. Самое важное преимущество — не зависящий от человеческого фактора выпуск продукции со стабильным качеством. Под действием рыночных законов системный серийный выпуск приведет к удешевлению радиофармпрепаратов, сделает их более доступными для большего круга пациентов.
Завод под Калугой — лишь первый шаг для обеспечения пациентов Российской Федерации. Запланированные на данный момент производственные мощности удовлетворяют спрос на перспективу до 2030 года, что можно назвать уже завтрашним днем. С учетом возможности масштабирования и работы в режиме нескольких производственных смен, производительность можно будет нарастить кратно. Когда возникнет потребность в создании аналогичного завода под конкретную линейку, новую площадку будет целесообразно рассмотреть в привязке к реакторам, которые нарабатывают изотопную продукцию, и, соответственно, к логистическим цепочкам. Но с учетом того, что РФЛП являются короткоживущими, а в мире возникают новые центры потребления этой продукции, может потребоваться создание новых производственных площадок на рубеже 2040–2045 годов в других регионах.
Хранить бережно, но не долго
Заместитель технического директора АО «Росатом Наука» Иван Сотников продемонстрировал систему обращения с радиоактивными отходами. Вся система обращения с радиоизотопами и хранилище активных отходов — объекты, к которым предъявляются требования Ростехнадзора в части обеспечения радиационной безопасности и обращения с отходами.
«Хранилище — полностью автоматизированная, безлюдная система. В отходы будут попадать расходные элементы, которые используются в технологическом процессе и непосредственно контактируют с радиофармпрепаратом. Это капилляры, трубки, иглы, бутыли для приготовления растворов, фильтры и другие компоненты. Некоторые заменяются после каждого технологического цикла. Дорогостоящие изделия, такие как стеклянные бутыли, можно отмыть, продезинфицировать и вернуть в цикл», — рассказал Иван Сотников.
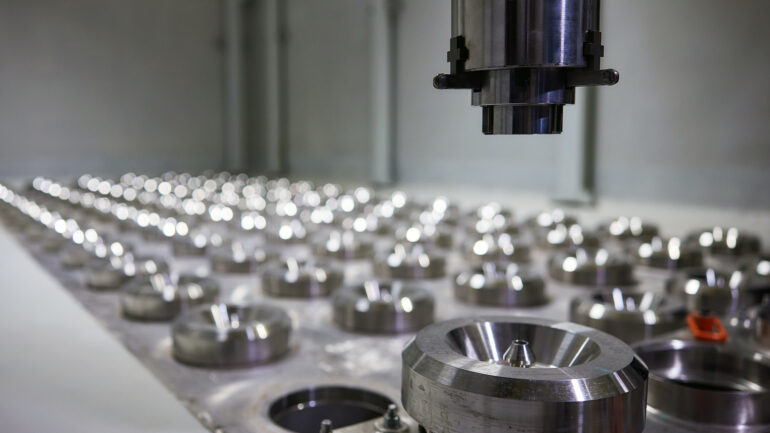
На технологических линиях для извлечения загрязненных расходных компонентов из боксов предусмотрены манипуляторы и шлюзы. Загрязненные элементы помещаются в защитные пеналы, те размещаются в радиационно-защитной телеге. Она с верхних этажей перемещается лифтом вниз, где оборудованы хранилища (всего их три, под разные виды отходов). Оператор непосредственно в помещении хранилища отсутствует, обращение с отходами осуществляется без присутствия людей.
Поставку комплекса с манипулятором, пеналами и хранилищем выполнило белорусское предприятие «Сосны» в кооперации с российскими предприятиями. Подобные комплексы работают на многих площадках «Росатома», все технические решения надежно себя зарекомендовали. Цилиндрические стальные ячейки «магазина» в полу хранилища вмещают по два пенала. Они закрываются крышками — на одних крышках надпись «Легкая» (эти пеналы для менее активных отходов), одна такая крышка весит 44 кг. Крышка с надписью «Тяжелая» весит 75 кг и закрывает пенал для более загрязненных отходов. Но ни крышки, ни пеналы не придется перемещать руками, все сделает кран-манипулятор с цанговым захватом.
«У манипуляторов предусмотрено три режима работы. Первый — пусконаладка, когда каждая операция выполняется автоматически, но по команде оператора. Второй режим — ручной, наведение осуществляется с рабочего пульта. Третий — полностью автоматический, когда система сама наводится и захватывает объект. Но даже в полностью автоматическом режиме оператор наблюдает за работой из отдельного помещения. На его рабочем месте на нижнем мониторе отображается схема размещения с номерами ячеек, в память системы вводится информация о том, в какой ячейке какой пенал находится, на какой технологической линии и когда он был загружен. Это позволяет оценить преобладающий радионуклид и время его выдержки. На верхнем мониторе отображается визуализация системы наведения, чтобы оператор мог визуально контролировать наведение или вести работу в ручном режиме. Пульт управления является общим для трех хранилищ», — пояснил Иван Сотников.
Все радиоактивные отходы на этом заводе являются короткоживущими элементами, периоды полураспада которых составляют порядка двух-трех суток. Пролежав определенное время, не более 10 периодов полураспада, радиоактивные вещества практически полностью исчезнут. После этого будет проведен контроль в отдельном помещении, это позволит убедиться в отсутствии остаточной активности. Если все чисто, содержимое пеналов (пластик, иглы, фильтры и т. д., уже без радиоактивного загрязнения) будет отнесено к твердым промышленным отходам; если активность сохраняется — то отправится на дополнительную выдержку или в хранилище низкоактивных отходов.
Для случаев возникновения значительного объема активных отходов (это маловероятно, но в отрасли принят консервативный подход к оценке рисков) предусмотрено наличие тяжелого защитного контейнера. В него загружаются загрязненные радионуклидами отходы, затем он транспортируется в хранилище среднеактивных отходов (оно организовано в пределах промзоны предприятия). Это обеспечивает соблюдение полной безопасности завода.
Активный актиний
«Перспективными радионуклидами, с которыми в настоящее время проводится наибольшее количество исследований, являются актиний-225, лютеций-177 и радий-223, — рассказал начальник отдела разработки новых продуктов Глеб Локтев, продемонстрировавший линию по производству актиния-225. — Этот препарат представляет собой наибольший интерес благодаря своим ядерно-физическим свойствам — испусканию альфа-частиц с коротким пробегом, что обеспечивает локальное воздействие на опухолевые клетки. Актиний-225, в отличие от радия-223, может связываться с более широким перечнем молекул для направленного действия на конкретную ткань. Это позволяет осуществлять адресную терапию метастазов, например при раке предстательной железы, по всему организму».
Линия по производству радиофармпрепарата на основе актиния-225 функционирует в режиме опытно-промышленной эксплуатации. Она обеспечит выпуск более 100 флаконов в неделю, что удовлетворит потребность всех клиник страны. Флаконы объемом 15 мл содержат раствор для внутривенного введения; в клиники они поступают в радиационно-защитном контейнере. Закрываются флаконы крышкой, через которую медицинский персонал делает прокол шприцем для набора препарата. Запаянные ампулы не подходят: при их вскрытии существует значительный риск пролития раствора, что в случае с радиоактивными веществами крайне нежелательно.
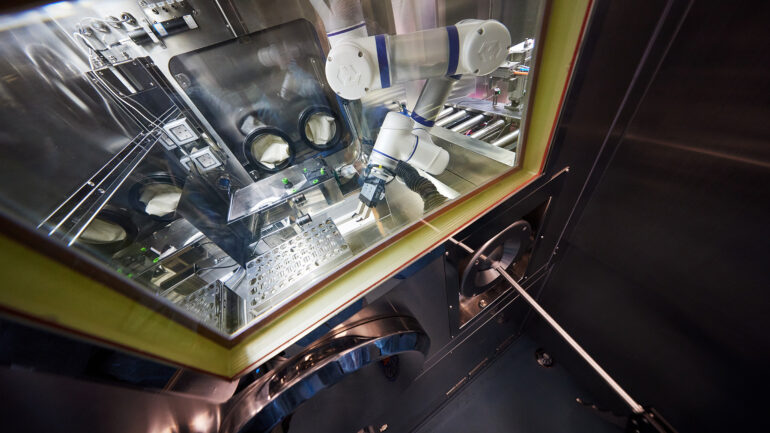
Особенностью технологической линии является применение автоматизированного модуля синтеза (где происходит соединение изотопа актиния и молекулы-носителя). Модуль российского производства способен обеспечить выпуск больших партий, этим он выгодно отличается от зарубежных аналогов, не обеспечивавших нужную производительность.
Период полураспада актиния-225 составляет 10 дней. В зависимости от удаленности клиники, время доставки может варьироваться от одного часа до нескольких дней. Чтобы продлить этот действенный период, во флакон можно загрузить более высокую концентрацию радиоактивного вещества; после предкалибровки необходимая больному доза активности будет определена на месте. Линия позволяет быстро перестраивать объем активности, «разливаемой» по флаконам.
«В качестве молекул направленного действия могут использоваться моноклональные антитела, белки, пептиды. В автоматизированном модуле синтеза происходит присоединение молекул к радионуклиду. Это продукция высокотехнологичных фармацевтических производств — их в России пока немного, но они есть, в том числе в Калужской области и Московском регионе. Поэтому и по продукции биотеха завод технологически независим от импорта», — подчеркнул Глеб Локтев.
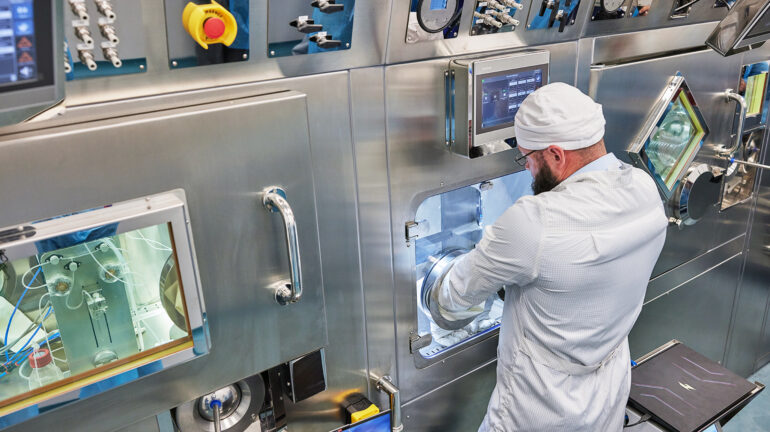
Производство в пределах линии полностью роботизировано. Актиний вносится в первую горячую камеру, во вторую — компонент с молекулами направленного действия. Автоматизированный модуль синтеза осуществляет приготовление препарата: правильное смешение, нагрев в нужный момент времени и выполнение всех технологических операций. Тонкость в том, что радионуклиду все равно, что лечить — рак или соседнюю молекулу; когда радионуклид связывается с молекулой направленного действия, сама она тоже может разрушаться под воздействием излучения. Поэтому отрабатывается такой режим, чтобы синтез происходил с минимальными потерями.
Затем продукт перемещается по капилляру, расположенному с тыльной стороны технологической линии, в третью горячую камеру, где находится большая емкость, из которой происходит последующее дозирование по флаконам при помощи робота. Далее флаконы завальцовываются. Простая стерилизация паром здесь не применяется, поскольку молекула может разрушиться от высоких давлений и температур. Вместо этого используется стерилизующая фильтрация при помощи фильтров, у которых размер пор меньше размера бактерий. В четвертой камере робот проверяет флакон на наличие механических примесей, наносит этикетку и помещает флакон в транспортный свинцовый контейнер.
Линейка РФЛП на этой линии может быть различной, она зависит от молекул направленного действия. Но изотоп — только актиний-225: нельзя допустить контаминации различных излучений. Попадание бета-излучателя, такого как лютеций-177, сделает препарат бракованным. И хотя на заводе будут делать и препараты на основе лютеция-177 с аналогичными молекулами для адресной доставки, на полностью аналогичной технологической линии и по такому же процессу, это будет линия только под лютеций. Если биологический компонент препарата варьировать допустимо, то радиологический — категорически нет. В процессе контроля качества приборы детектируют чрезвычайно малые количества — буквально сотни атомов, которые являются радиоактивными.
Чистые комнаты, горячие камеры и холодный расчет
Еще одна технологическая линия предназначена для производства радиофармацевтического препарата на основе радия, о ней рассказал Владислав Головин, руководитель комплекса GMP-производства. «Радия-223 хлорид — лекарственный продукт, позволяющий проводить терапию костных метастазов, возникающих вследствие рака предстательной железы. Он также отличается тем, что является альфа-эмиттером. Альфа-частицы характеризуются коротким пробегом в тканях — около 100 микрон. После внутривенного введения изотоп циркулирует в кровотоке и избирательно накапливается в костных структурах, поскольку по химическим свойствам схож с кальцием. Раковые метастазы, обладая повышенной метаболической активностью, интенсивно поглощают микроэлементы. Вследствие этого концентрация радия в онкологических очагах оказывается намного выше, чем в здоровых тканях. Таким образом, препарат локально доставляется именно в зону поражения, максимально воздействуя на опухолевую структуру, разрушая ее и одновременно минимизируя радиационную нагрузку на здоровые органы, что является ключевым преимуществом данной терапии», — объяснил Владислав Головин.
Производство препарата осуществляется на линии из пяти камер. Первая предназначена для внесения расходных материалов: флаконов, пробок, колпачков и технологических коммуникаций. Во второй готовится полупродукт, который по радиационно-защищенному каналу передается в третью камеру, где проводится финальное приготовление готового лекарственного средства и его розлив во флаконы.
Автоматизированная система фасует заранее рассчитанный по активности раствор в соответствии с требованиями заказчика. Затем флаконы закупориваются пробками, обжимаются колпачками. Проводится измерение активности готового препарата. Далее роботизированная рука укладывает флаконы в специализированный лоток.
После завершения фасовки проводится измерение номинальной активности изделия, передача измеренных флаконов в лоток роботизированной рукой, а сам лоток с готовым продуктом направляется в паровой стерилизатор, расположенный в четвертой камере, где проводится автоклавирование (в данном случае это допустимо) для обеспечения стерильности конечного продукта, поскольку препарат вводится непосредственно в кровь пациента. После стерилизации флакон перемещается в пятую камеру, где автоматизированная рука подает его на оборудование контроля механических включений. Затем флакон также обкатывается этикеткой с полной информацией о произведенной серии и тем же манипулятором помещается в свинцовый защитный контейнер, закрывается крышкой и выгружается в техническую зону. Завершающий этап — вторичная упаковка, измерение мощности дозы изделия в защитном контейнере и последующая отправка конечному заказчику.
«Заложенная мощность позволяет обеспечивать препаратом не только отечественных, но и зарубежных заказчиков, нуждающихся в данном радиофармацевтическом средстве. В России применение этого препарата осуществляют онкологические центры, имеющие разрешение на работу с радиоактивными источниками. Белорусские партнеры также осваивают этот препарат. Планируется, что при благоприятных условиях и соответствующем запросе поставлять продукцию из Калужской области будут не только в Российскую Федерацию, но и за ее пределы. Производственная мощность составляет 200 флаконов в смену — это с запасом, чтобы и обеспечивать внутренний рынок, и экспортировать», — рассказал Владислав Головин.
Безопасность вдвойне
В среднем технологический процесс требует участия от двух до трех человек, в зависимости от стадии работы. Например, на линии радия-223 задействованы три человека. Дополнительно имеется вспомогательный персонал, который может находиться в технической зоне либо привлекаться со стороны. Все сотрудники обучены и знают свои обязанности. Линия оснащена защитными радиационными камерами, рассчитанными под загружаемый запас активности. Все работы будут проводиться по наряду-допуску для работ с радиационными источниками. Каждому сотруднику присваивается индивидуальный дозиметр. Если сотрудник приближается к источнику излучения, прибор немедленно предупреждает его о нахождении в небезопасной зоне. Все опасные факторы минимизированы, однако производство требует строгого соблюдения правил радиационной безопасности, которые на заводе будут выполнять в соответствии со стандартами отрасли.